Por qué la calidad repetible depende del sistema de producción, no de un solo técnico.
Soy Jimmy, director ejecutivo de Times Dental Lab en Shenzhen, China, y de Greater Bay Dental Lab en Zhongshan, China. Juntos, los dos laboratorios cuentan con más de 400 técnicos y prestan servicios a laboratorios y clínicas dentales en el extranjero. Gestionar la calidad a esta escala nos ha enseñado una lección fundamental: la consistencia en los resultados no solo depende de la habilidad individual, sino también de cómo el sistema de producción gestiona la información, las decisiones, los controles y la retroalimentación.
Los socios internacionales con los que trabajamos necesitan algo más que una muestra de buen aspecto: necesitan que se cumplan los mismos requisitos en los casos rutinarios, en los lotes más grandes y en los períodos de mayor actividad.
Nuestro enfoque se basa en cuatro controles prácticos: confirmar la información necesaria del caso antes de la producción; aplicar estándares específicos del producto sin perder las instrucciones específicas del caso ni las preferencias del cliente; revisar el trabajo en las etapas donde aún se pueden prevenir problemas; y convertir la retroalimentación recurrente en acciones correctivas documentadas. Este artículo explica por qué estos controles son importantes en la subcontratación transfronteriza, donde los fallos suelen entrar en el flujo de trabajo, y cómo los compradores pueden evaluar a un socio con sede en China antes de aumentar el volumen. Se basa en nuestra experiencia práctica en la gestión de este tipo de trabajo.
Los requisitos clínicos y las prácticas laborales varían según el país, el cliente y el tipo de producto. Si alguna parte de este artículo no se ajusta a su flujo de trabajo, agradezco sus comentarios específicos en [ jimmy@times-dental.com ].
Cuando una clínica o laboratorio dental en el extranjero recibe trabajos inconsistentes de un laboratorio con sede en China , la primera explicación suele ser: «El técnico no era lo suficientemente bueno». A veces, la habilidad del técnico es parte del problema. Pero la consistencia depende de más factores que solo la persona que realiza el trabajo.
El resultado final también depende de la información que llegó al laboratorio, de cómo se interpretó la prescripción, de qué valores predeterminados de diseño se utilizaron, de qué se verificó antes de que el caso avanzara y de si la retroalimentación previa llegó al siguiente caso.
A medida que aumenta el volumen de trabajo, un laboratorio que depende de unos pocos expertos para detectar cualquier problema se vuelve más difícil de controlar. Las consecuencias suelen manifestarse a posteriori: más preguntas técnicas, más ajustes en la consulta, más repeticiones de recetas y menor confianza por parte de los médicos prescriptores.
La distancia no crea todos los problemas, pero encarece cada detalle que se pasa por alto. Una duda detectada antes de la producción puede costar un mensaje; la misma duda detectada después de la entrega puede costar tiempo de atención al cliente, una nueva versión y otro ciclo de envío. La debilidad subyacente suele estar en el proceso de traspaso o control, no en la geografía en sí.
Este artículo explica de dónde proviene esa variación, qué hace de manera diferente un laboratorio orientado a procesos y qué se debe verificar antes de confiar un flujo de casos mayor y más regular a un socio con sede en China.
El verdadero problema: pequeñas variaciones que se normalizan.
La mayoría de las relaciones de subcontratación no se rompen tras un fallo estrepitoso. Lo más frecuente es que las pequeñas excepciones se conviertan en rutina: un ajuste adicional, una aclaración repetida o una repetición que se gestiona sin preguntar si el mismo problema se ha presentado antes.
Las señales de advertencia típicas incluyen:
-
Una corona se asienta sobre el modelo, pero el clínico aún tiene que aliviar el contacto o la oclusión en la silla.
-
Casos similares presentan diferencias notables en la presión de contacto, la anatomía oclusal o el acabado.
-
Se reconoce una instrucción repetida, pero el mismo problema vuelve a aparecer en casos posteriores.
-
Las nuevas versiones se completan rápidamente, pero los motivos no se categorizan ni se verifican entre los números de caso.
-
Las restauraciones con postes y núcleos fallan repetidamente al asentarse intraoralmente.
Un solo caso no demuestra que todo el sistema esté fallando. Pero cuando el mismo tipo de ajuste o modificación aparece en varios casos, por diferentes profesionales clínicos o en varias semanas de producción, debe considerarse un patrón que merece ser investigado, y no descartarse como una serie de casos inconexos.
Para problemas de calidad recurrentes o significativos, utilizamos un registro de acciones correctivas y preventivas (CAPA) para vincular el problema con el caso correspondiente, asignar responsabilidades y verificar las medidas adoptadas. El proceso de revisión detallado se explica a continuación.
Subcontratación transfronteriza a China: dónde suelen surgir los problemas en el flujo de trabajo.
Cuando la entidad que prescribe el tratamiento se encuentra en el extranjero y la producción se realiza en China, el problema puede surgir solo al momento de la entrega o la instalación del caso. Sin embargo, puede haber entrado en el flujo de trabajo mucho antes: durante la presentación del caso , la aclaración, el diseño, la producción o la transferencia entre equipos.
Los puntos de fallo más comunes incluyen:
-
Registros de casos incompletos o ambiguos: Un margen no es claramente visible, falta o es dudoso un registro de escaneo o mordida opuesto, la información de color carece de fotografías útiles o no se puede identificar con certeza el sistema de implante y el cuerpo del escaneo. El riesgo no radica solo en la falta de datos; también radica en que el laboratorio complete la información faltante con sus propios criterios —es decir, adivinando sin suficiente información— lo que naturalmente aumenta la probabilidad de error.
-
Archivos digitales y revisiones: Ambas partes deben acordar qué documentos conforman el expediente completo, qué formatos de archivo se pueden utilizar y qué versión se aprueba para su producción. Si se envía una copia digital o una instrucción revisada, la versión anterior debe retirarse claramente y la nueva versión debe designarse explícitamente como la versión de producción.
-
Ciclos de aclaración prolongados: Una pregunta planteada casi al final de la jornada laboral de una de las partes puede retrasar la respuesta hasta el siguiente día de producción. Si el problema se descubre solo después de la entrega física, el siguiente ciclo puede incluir fotografías, un envío de devolución, un nuevo escaneo o impresión y otro ciclo de producción.
-
Preferencias no escritas específicas del cliente: El cliente puede esperar un modelo, contacto, anatomía, diseño o método de aprobación específicos, mientras que el equipo de producción asume que se aplican los procedimientos estándar del laboratorio. Una preferencia que solo existe en mensajes anteriores o en la memoria de una persona con experiencia se puede olvidar fácilmente durante los cambios de ruta o de personal.
-
Reemplazo revisado como casos aislados: Si la revisión solo registra que se realizó un reemplazo, pero no el número de caso, el problema observable, la evidencia clínica disponible, el punto de entrada probable y la acción preventiva, no se pueden comparar casos similares y es difícil detectar la recurrencia.
Estos problemas suelen denominarse «problemas de comunicación», pero enviar un mensaje no es lo mismo que controlar una instrucción. Las cuestiones prácticas radican en si el requisito se registró en el lugar correcto, se vinculó al caso adecuado, se utilizó para detener la producción cuando fue necesaria una aclaración y se verificó nuevamente en casos posteriores. Cuando faltan estas medidas de seguridad, la distancia deja al descubierto la debilidad.
Antes de que comience la producción, ambas partes deben diferenciar tres aspectos: los requisitos para este caso en particular, las preferencias habituales del cliente y los procedimientos predeterminados del laboratorio. Estos no son intercambiables. Una nota sobre un médico, un componente o un caso especial no debe convertirse automáticamente en una regla general de producción; del mismo modo, una preferencia de larga data del cliente no debe depender de que una persona recuerde un mensaje antiguo. Gestionar estas diferencias requiere un procedimiento operativo estándar (POE) claro que todo el equipo siga de forma consistente.
Por qué la calidad dependiente del técnico se vuelve poco fiable a gran escala.
En un laboratorio pequeño, los técnicos experimentados suelen revisar los casos directamente y recordar las preferencias de cada médico. Esto puede funcionar bien cuando el equipo es reducido y el volumen de casos es limitado. La desventaja es que gran parte del protocolo de trabajo puede residir en la memoria de las personas en lugar de estar integrado en un proceso compartido.
A medida que aumenta el volumen, cambian tres cosas:
-
1. Los técnicos superiores pueden revisar personalmente una parte menor del flujo total de casos.
-
2. Los casos pasan por más diseñadores, técnicos, equipos, turnos o ubicaciones de producción.
-
3. Es más probable que las excepciones sean manejadas por alguien que no conoce el historial completo del cliente ni sus comentarios anteriores.
En ese punto, la calidad ya no está controlada únicamente por unos pocos expertos. También depende de si el proceso permite que las decisiones rutinarias correctas sean repetibles y si visibiliza los casos excepcionales antes de que se lleven a cabo.
Si la calidad depende principalmente de quién interviene en el caso, la consistencia fluctuará cuando cambien la carga de trabajo, el personal, la variedad de productos o la asignación de casos. Por lo tanto, un posible socio debería poder explicar qué estándares y controles se mantienen cuando un caso pasa de un técnico a otro o de un equipo a otro.
La calidad de la mano de obra sigue siendo fundamental, sobre todo en casos estéticos y complejos. Un buen sistema no elimina el criterio técnico, sino que transforma las decisiones rutinarias en estándares claros, define cuándo un técnico debe detenerse y escalar el problema, y verifica el trabajo crítico antes de que el caso pase a la siguiente etapa. El objetivo no es reemplazar a los expertos, sino evitar que se necesite al mismo experto para cada caso.
La habilidad es esencial, pero no puede corregir la información faltante en cada etapa.
La habilidad técnica sigue siendo fundamental. Sin embargo, incluso un técnico excelente solo puede trabajar con la información y las decisiones disponibles en cada etapa. Si la prescripción, el historial clínico o los acuerdos previos no son claros, intentar solucionar el problema podría simplemente sustituir la información faltante por una suposición.
Algunas variaciones ya están incorporadas antes de que comience el diseño, por ejemplo:
-
Un registro de mordida faltante o cuestionable o una exploración opuesta
-
Una línea de meta que no es visible de forma consistente en el escaneo o impresión.
-
Una prescripción que deja sin especificar una opción de diseño, sin un valor predeterminado acordado para llenar el vacío.
-
Pequeñas variaciones introducidas por el escaneo, el modelo, la configuración del diseño, el material o el proceso de fabricación, incluso cuando cada uno se mantiene dentro de su propio rango aceptable.
Un técnico experto suele reconocer una ambigüedad y encontrar una solución viable. Sin embargo, esa compensación sigue siendo una decisión. Si no se registran el motivo y la solución elegida, otro técnico podría tomar una decisión diferente en el siguiente caso similar. Una corrección individual puede salvar un caso; no garantiza la repetibilidad en muchos casos.
Ejemplo: Cómo se acumulan las pequeñas desviaciones (“Acumulación de tolerancias”)
Una pequeña desviación en una etapa puede no generar un problema visible por sí sola. Pero si pequeños cambios en el escaneo, el diseño, el modelo y el proceso de fabricación apuntan en la misma dirección, la restauración final podría requerir ajustes, aunque ninguna etapa parezca estar muy fuera de su rango permitido.
Ejemplo hipotético:
-
El escaneo genera cierta incertidumbre en parte de la línea de meta o de la preparación.
-
La restauración está diseñada cerca del extremo más ajustado del rango de separación interna acordado.
-
El fresado o la sinterización, así como el modelo de trabajo, introducen una pequeña cantidad de variación normal del proceso.
Cada factor puede estar dentro de los límites de tolerancia. Sin embargo, tanto el paciente como el clínico experimentan el resultado combinado. En este ejemplo hipotético, la restauración podría quedar demasiado ajustada o no asentarse completamente; un asentamiento incompleto podría manifestarse como una oclusión alta.
Esto no es prueba suficiente de mala calidad. Es un motivo para analizar en conjunto los datos de entrada, la decisión de diseño, el modelo, los pasos de fabricación y el resultado de la inspección, en lugar de juzgar únicamente al último técnico que manipuló la pieza.
¿Qué define a un laboratorio dental orientado a procesos?
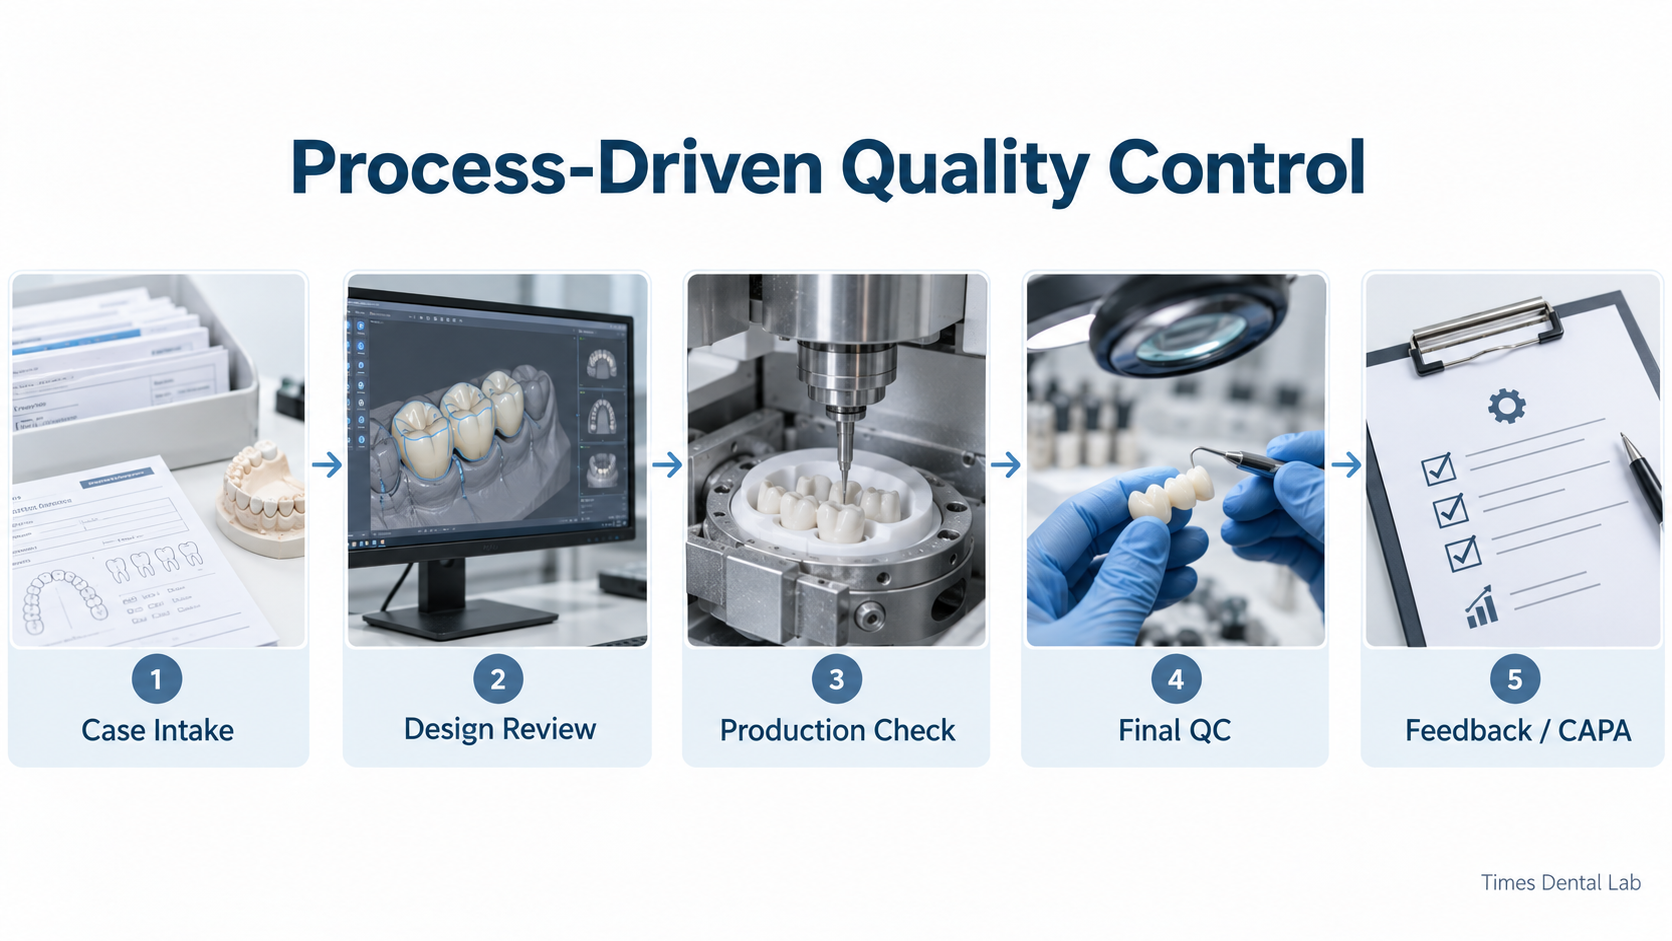
Un laboratorio orientado a procesos no se define por la cantidad de escáneres, impresoras o fresadoras que posee. Se define por cómo se registran los requisitos, cómo se estandarizan las decisiones rutinarias, cómo se gestionan las excepciones y qué se verifica antes de que el trabajo avance.
El objetivo es identificar y controlar un problema en la fase práctica más temprana, en lugar de depender del control de calidad final —o del médico— para que lo descubra una vez finalizado el trabajo.
En la práctica, esto requiere los siguientes controles:
1) Una clara comprobación de aprobación/rechazo antes del diseño.
Antes del diseño, se revisan los casos para confirmar el producto, el material, el número de diente, el color, las limas necesarias, la oclusión o los registros antagonistas, los márgenes visibles, los detalles del implante (cuando corresponda) y cualquier instrucción especial. Si la información faltante o dudosa pudiera alterar significativamente el resultado, se debe detener la producción para su aclaración.
Al mismo tiempo, la revisión inicial no debe convertirse en una excusa para enviar preguntas innecesarias. Un equipo experimentado debe distinguir entre la información que debe provenir del cliente, una opción ya contemplada por defecto y una decisión técnica interna que el laboratorio puede tomar con responsabilidad. La aclaración temprana protege el cronograma solo cuando las preguntas son necesarias y se formulan con claridad.
2) Valores predeterminados de diseño por escrito y excepciones controladas
Los parámetros principales deben tener valores predeterminados por escrito para cada categoría de producto relevante. Según el producto, estos pueden abarcar el ajuste interno o el espacio para el cemento, el espesor mínimo, el enfoque de contacto y oclusión, los límites de material o fabricación y otras decisiones de diseño repetibles.
Un caso especial puede requerir una configuración diferente. Esta diferencia debe estar vinculada a dicho caso o cliente, ser revisada por la persona correspondiente y comunicada al siguiente paso. No debe convertirse en un ajuste no documentado realizado de forma distinta por cada diseñador.
3) Escalar los problemas recurrentes, no solo las correcciones individuales.
Cuando se producen ajustes o remakes recurrentes, el caso inicial aún debe corregirse o rehacerse, pero la investigación no debe terminar ahí. Compare el problema observable entre los distintos números de caso, tipos de producto, profesionales clínicos, periodos de producción, equipos y registros disponibles. Comience por lo que se puede ver y verificar antes de decidir si la causa reside en los datos de entrada, la interpretación, el diseño, la producción, la inspección, las condiciones clínicas o una combinación de factores.
La pregunta no es solo "¿Quién planteó esta cuestión?", sino también "¿Qué problema se repite y qué debe cambiar para evitarlo?".
4) Revisión de la causa raíz que culmina en una acción verificada.
Los casos devueltos y las quejas clínicas documentadas deberían proporcionar suficiente información para una revisión estructurada. Según el problema, el expediente debería incluir:
-
El número de caso y el problema observable: lo que se vio, no una causa supuesta.
-
Pruebas disponibles, como fotografías, escaneos, impresiones, modelos, historial de recetas o el artículo devuelto.
-
La causa raíz confirmada o los factores contribuyentes, dejando visible la incertidumbre donde la evidencia es incompleta.
-
La corrección inmediata para el caso afectado y la acción preventiva para casos posteriores.
-
El propietario responsable, la fecha de vencimiento, la evidencia de finalización y la verificación de control de calidad.
-
Cualquier actualización necesaria del SOP, lista de verificación, preferencia del cliente, valor predeterminado de parámetros o capacitación
Sin este ciclo, un equipo podría rehacer la unidad o repetir un recordatorio verbal sin saber si el mismo problema se repetirá. Para problemas de calidad recurrentes o significativos, utilizamos un registro CAPA para asignar responsabilidades, establecer la acción requerida y el plazo, registrar su finalización y obtener la verificación del control de calidad. El registro también indica si es necesario actualizar el procedimiento operativo estándar (SOP) o la capacitación. Esto crea un rastro rastreable desde el problema original hasta la acción tomada, en lugar de cerrar el asunto solo con una disculpa o una reposición.
5) Equipos específicos para cada producto con estándares compartidos
La segmentación de los equipos por familia de productos permite a los técnicos y revisores familiarizarse mejor con las decisiones, los materiales, los componentes y los puntos de inspección recurrentes en esa categoría. Las restauraciones fijas, los implantes, las prótesis removibles, los aparatos de ortodoncia y el diseño digital no presentan las mismas cuestiones de producción.
Sin embargo, la especialización solo funciona si los requisitos del cliente y las normas de calidad se aplican al caso. Un equipo general flexible puede ayudar a aumentar la capacidad, pero el trabajo complejo debe seguir asignándose según la competencia verificada y normas de escalamiento claras, en lugar de basarse únicamente en la disponibilidad.
6) Analice las tendencias antes de que las quejas se conviertan en algo habitual.
Realizar un seguimiento de los indicadores recurrentes a lo largo del tiempo, tales como:
-
Tasa de repetición por categoría de producto y tipo de problema registrado
-
Comentarios en el sillón dental, divididos en contacto, oclusión, asiento, margen, sombra, anatomía, acabado y otras categorías útiles.
-
Problemas recurrentes por cliente, médico, producto, período de producción u otra agrupación relevante.
-
Rendimiento de producción y entrega por tipo de producto, con el motivo de los retrasos registrado en lugar de solo la fecha final.
-
Si las acciones correctivas se repiten, permanecen abiertas o superan una verificación posterior.
Si las señales de tendencia se detectan con anticipación, la intervención puede ser preventiva en lugar de reactiva. El conjunto exacto de KPI debe coincidir con su cartera de productos. Más importante que cualquier cifra individual es usar las mismas definiciones a lo largo del tiempo, revisar los resultados periódicamente, identificar categorías recurrentes, asignar acciones y verificar si estas fueron efectivas. Hacer un seguimiento de una cifra sin modificar el trabajo es informar, no controlar.
Por qué esto cobra mayor importancia cuando la producción se realiza en alta mar.
La externalización aumenta la distancia y la complejidad de la transferencia de información. Cuando los ciclos de comunicación son más largos, la inestabilidad resulta más costosa.
En las asociaciones en el extranjero, incluida la fabricación con sede en China, la coherencia afecta a:
-
Costes de rehacer y logística
-
Previsibilidad de la entrega
-
Tiempo clínico al lado del sillón
-
Confianza a largo plazo entre socios
Muchos fracasos en la subcontratación no se deben a estar en China, sino a una falta de compatibilidad estructural entre los socios.
Si una de las partes espera que se cumplan los mismos requisitos en todos los casos, mientras que la otra confía en que los técnicos individuales corrijan los problemas a medida que surgen, la fricción es inevitable, independientemente de la habilidad de esos técnicos.
Cómo evaluar a un laboratorio asociado con sede en China: Preguntas y comprobaciones prácticas
Las siguientes preguntas ayudan a distinguir la madurez del proceso de las afirmaciones de ventas. Úselas en las primeras conversaciones, programas piloto y revisiones periódicas.
|
Pregunta |
Por qué es importante |
Qué verificar |
|
¿Qué lleva a su equipo a detener un caso y pedir aclaraciones? |
Algunas lagunas requieren información clínica o del paciente; adivinar genera riesgos evitables. |
Pregunte qué registros faltantes, poco claros o anómalos provocan una interrupción antes del diseño o la producción. |
|
¿Cómo se registran mis preferencias y cómo se tienen en cuenta en casos posteriores? |
Un requisito que solo se encuentra en un mensaje antiguo o en la memoria de una persona es fácil de olvidar. |
Pregunte cómo distingue el laboratorio la preferencia habitual de un cliente o clínico de una instrucción para un caso específico, y cómo actualiza esa preferencia después de recibir comentarios. |
|
¿Qué decisiones requieren mi aprobación y cuáles puede tomar el laboratorio? |
Definir claramente los límites de las decisiones reduce las preguntas innecesarias sin fomentar las conjeturas. |
Solicite ejemplos de una decisión que requiera la aprobación del cliente, una que esté cubierta por una norma predeterminada acordada y una que sea gestionada internamente por el equipo técnico. |
|
¿Qué sucede cuando vuelve a aparecer el mismo problema de remake? |
Una rápida modificación resuelve el problema inmediato, pero no evita que vuelva a ocurrir. |
Solicita un ejemplo anónimo de un problema recurrente y qué cambios se produjeron posteriormente en el proceso, la verificación, el parámetro o la capacitación. |
|
¿Cómo debemos evaluar una orden de juicio? |
Una prueba útil permite comprobar tanto el flujo de trabajo como la restauración finalizada. |
Acordar el producto, los registros, las configuraciones predeterminadas, los puntos de aprobación y los criterios de revisión antes de que comience la producción. |
|
¿Qué permanece constante cuando aumenta el volumen? |
El crecimiento pone al descubierto estándares que dependen de la memoria individual o de correcciones de último momento. |
Pregunte qué requisitos y controles escritos se mantienen iguales para todos los técnicos, equipos y períodos de mayor actividad. |
Si las respuestas dependen principalmente de garantías verbales o de la memoria de un vendedor o técnico, el comprador debe esperar que los requisitos sean más difíciles de repetir a medida que la relación se afianza.
Un programa piloto debe comenzar con un tipo de producto claramente definido y un lote pequeño y regular, no con una sola unidad de muestra. Analice por separado el ajuste, la estética, la comunicación y la entrega. Luego, verifique si las instrucciones acordadas y los comentarios de la primera ronda se aplican al siguiente lote. Una prueba exitosa proporciona evidencia para ese producto y flujo de trabajo; no demuestra el rendimiento en todas las categorías de productos.
Cómo logramos la consistencia en la producción diaria
Nuestro enfoque de control de calidad se centra en visibilizar los requisitos del cliente antes de que se pierdan en la producción y en lograr que los problemas recurrentes den lugar a cambios documentados. Ningún sistema de calidad elimina por completo las repeticiones de producción. El objetivo es detectar los problemas evitables con antelación, garantizar la trazabilidad de las decisiones y reducir su recurrencia.
En el trabajo diario, eso significa:
-
Revisión del caso antes del diseño: Analizamos el producto, el material, el número de diente, el color, los archivos necesarios, la oclusión o los registros del diente antagonista, la información del implante (cuando corresponda) y las instrucciones especiales. Si falta información o hay alguna anomalía que pudiera alterar significativamente el resultado, el caso debe pausarse para su aclaración.
-
Separamos tres tipos de requisitos: la instrucción para un caso específico, la preferencia habitual del cliente o del médico, y el procedimiento predeterminado del laboratorio. Una instrucción especial no debe convertirse automáticamente en una regla general, y una preferencia habitual no debe depender de que una sola persona la recuerde.
-
Hacer las preguntas que realmente necesitan respuesta: Un buen sistema de calidad no significa preguntar al cliente sobre cada pequeña decisión. Significa saber qué preguntas requieren la opinión clínica o del cliente, qué opciones ya están contempladas en una preferencia acordada y qué decisiones técnicas debería poder tomar el laboratorio de forma responsable.
-
Verificaciones en las etapas pertinentes, no solo en el control de calidad final: Las verificaciones durante el diseño y la producción son importantes porque la inspección final no puede corregir por completo un caso que comenzó con información faltante o una instrucción mal entendida.
-
Uso de CAPA cuando un problema es recurrente o significativo: El problema se vincula al caso, se asigna a un responsable, se definen acciones correctivas y preventivas y un plazo, y el control de calidad lo verifica una vez finalizado. La revisión también determina si se necesita actualizar un procedimiento operativo estándar (SOP) o la capacitación.
-
Aplicación de la retroalimentación en casos posteriores: La respuesta no debe terminar cuando se completa el reemplazo. En casos posteriores, es necesario demostrar si la corrección acordada se comprendió y se mantuvo.
La maestría artesanal sigue siendo fundamental, sobre todo en trabajos estéticos y complejos. Nuestra filosofía de control de calidad se basa en respaldar esta habilidad con información clara, decisiones repetibles, escalamiento oportuno y controles en las etapas donde aún se puede prevenir un problema. Rehacer el trabajo resuelve el caso inmediato; el control de calidad también debe reducir la probabilidad de que el mismo problema se repita.
Conclusiones finales
Un laboratorio puede generar un buen caso a través de la experiencia individual. La consistencia depende de si la información, las decisiones y las verificaciones correctas se pueden repetir en casos comunes, y de si la retroalimentación modifica lo que sucede a continuación.
Si está evaluando un laboratorio en China, no se guíe únicamente por una muestra atractiva. Comience con un producto bien definido y un lote pequeño y regular. Acuerde los registros, los parámetros predeterminados, los puntos de aprobación y los criterios de evaluación antes de que comience la producción. La verdadera prueba no reside en si el laboratorio puede presentar un buen caso, sino en si sus requisitos se comprenden, se repiten y se mejoran con el tiempo.
Cada relación de externalización tiene sus puntos débiles. ¿Qué problemas recurrentes han sido los más difíciles de resolver en sus actuales colaboraciones de externalización? Si aún no ha externalizado, ¿qué preocupaciones le impiden hacerlo? Comparta su experiencia o preguntas en los comentarios; con gusto las comentaré con usted.
*Escrito por Jimmy, director ejecutivo de Times Dental Lab y Greater Bay Dental Lab.*